Glacier: нет лазерного луча, слабая резка
Линза загрязнена или повреждена, резка слабая, лазер не излучает луч, повторяются сигналы тревоги о пламени, воздушная поддержка не работает или экран чиллера треснул.
Выключите питание перед снятием лазерного модуля для осмотра линз или отсоединением и повторным подключением кабеля лазера. При выключенном обнаружении пламени кто-либо должен внимательно следить за станком на протяжении всего времени его работы.
¶ Линза: грязь и дефекты
Что вы наблюдаете: Фокусирующая линза или защитное окно загрязнены либо повреждены.
Проверяйте в таком порядке:
Загрязнение: сначала очистите их по инструкции «Очистка защитного стекла и фокусирующей линзы». Если пятно не отходит, замените защитное стекло — в комплекте со станком идут два запасных.
Повреждение: повреждённое защитное стекло меняется на запасное. Повреждённая фокусирующая линза означает замену всего лазерного модуля, поэтому выбирайте интервал очистки стекла по интенсивности работы: именно грязное или повреждённое стекло губит линзу за ним.
Проблема не решена? Обратитесь в службу поддержки и приложите сведения из раздела Что отправить в поддержку.
Связанные проблемы: Резка стала хуже · Движение без луча
¶ Резка стала хуже
Что вы наблюдаете: Качество резки заметно снизилось.
Проверяйте в таком порядке:
-
Естественное падение мощности: со временем лазерный модуль теряет часть мощности. Компенсируйте это повышением мощности или снижением скорости.
-
Проверьте фокусное расстояние: измерьте расстояние от нижнего края лазерного модуля до поверхности материала. Оно должно составлять 16 мм или 4 мм при минимальном фокусном расстоянии.
-
Проверьте уровень мощности: лазер Glacier работает на нескольких уровнях мощности — см. «Переключение мощности лазера Glacier». Сверьте возможности резки на выбранном уровне с таблицей параметров.
-
Проверьте параметры: сверьте их с таблицей параметров для вашего материала и уровня мощности. Скорость указывается в мм/мин.
Как получить таблицу параметров: ① отсканируйте QR-код на корпусе станка, ② откройте https://atomstack.com/pages/product-support или ③ запросите её в службе поддержки.
-
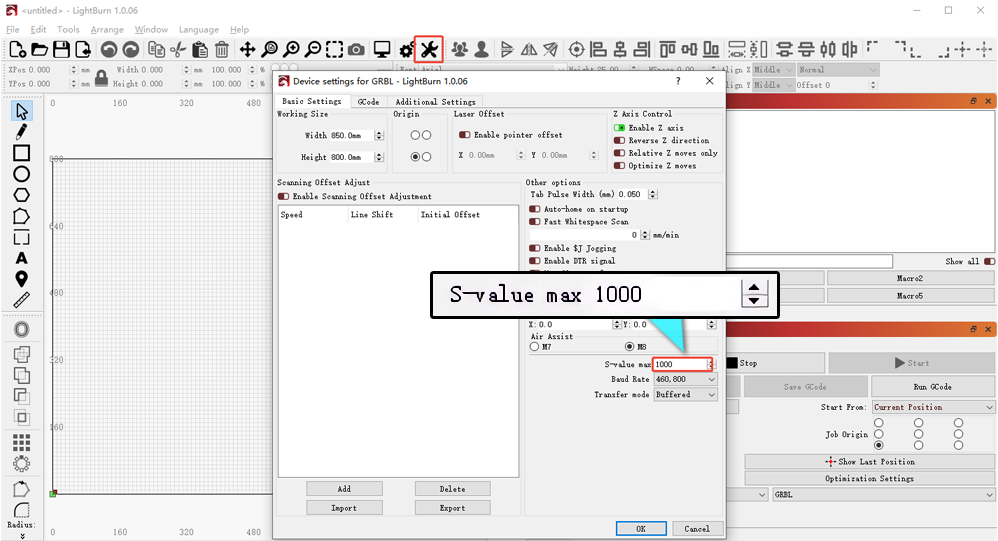
Проверьте максимальное значение S: убедитесь, что в LightBurn оно не изменено.
-
Проверьте лазерный модуль: разрежьте липовую доску толщиной 3 мм на скорости 1200 мм/мин при мощности 100 %.
- Режет за один проход — мощность в норме.
- Не прорезает — продолжайте по пунктам ниже.
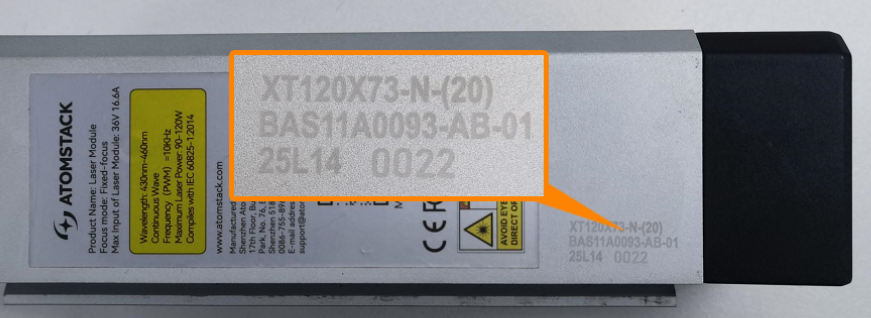
Проверьте оптику: отключите питание, снимите лазерный модуль и осмотрите защитное стекло и фокусирующую линзу на предмет загрязнения или повреждений. Очистите их по инструкции «Очистка защитного стекла и фокусирующей линзы»; если пятно не отходит или стекло повреждено, поставьте одно из двух запасных стёкол. Повреждённая фокусирующая линза означает замену всего модуля. Отправьте в службу поддержки чёткие фотографии и гравированный код лазерного модуля.
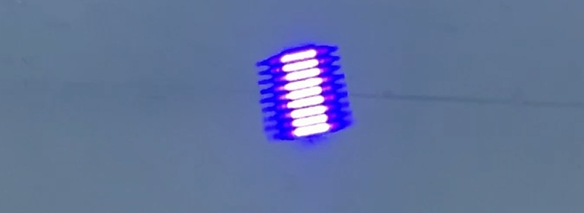
Проверьте лазерное пятно: если оптика чистая, направьте лазер на потолок или стену в 2–3 м, кратко включите его и посмотрите на пятно. Оцените, не рассеянное ли оно и нет ли других отклонений, сделайте чёткий снимок и отправьте в службу поддержки. См. видео о проверке лазерного пятна.
-
Если ничего из перечисленного не объясняет проблему: снимите на видео резку липовой доски 3 мм на скорости 1200 мм/мин при мощности 100 %, показав параметры в программе, сам процесс, результат и уже проделанные шаги. Отправьте видео вместе с гравированным кодом лазерного модуля в службу поддержки.
Проверка результата: Разрежьте липовую доску толщиной 3 мм на скорости 1200 мм/мин и мощности 100%: она прорезается за один проход.
Проблема не решена? Обратитесь в службу поддержки и приложите сведения из раздела Что отправить в поддержку.
Связанные проблемы: Линза: грязь и дефекты · Движение без луча
¶ Движение без луча
Что вы наблюдаете: Лазерный модуль перемещается, но лазерного луча нет.
Проверяйте в таком порядке:
-
Проверьте проводку лазера: отключите питание, отсоедините кабель лазера и подключите его заново.
-
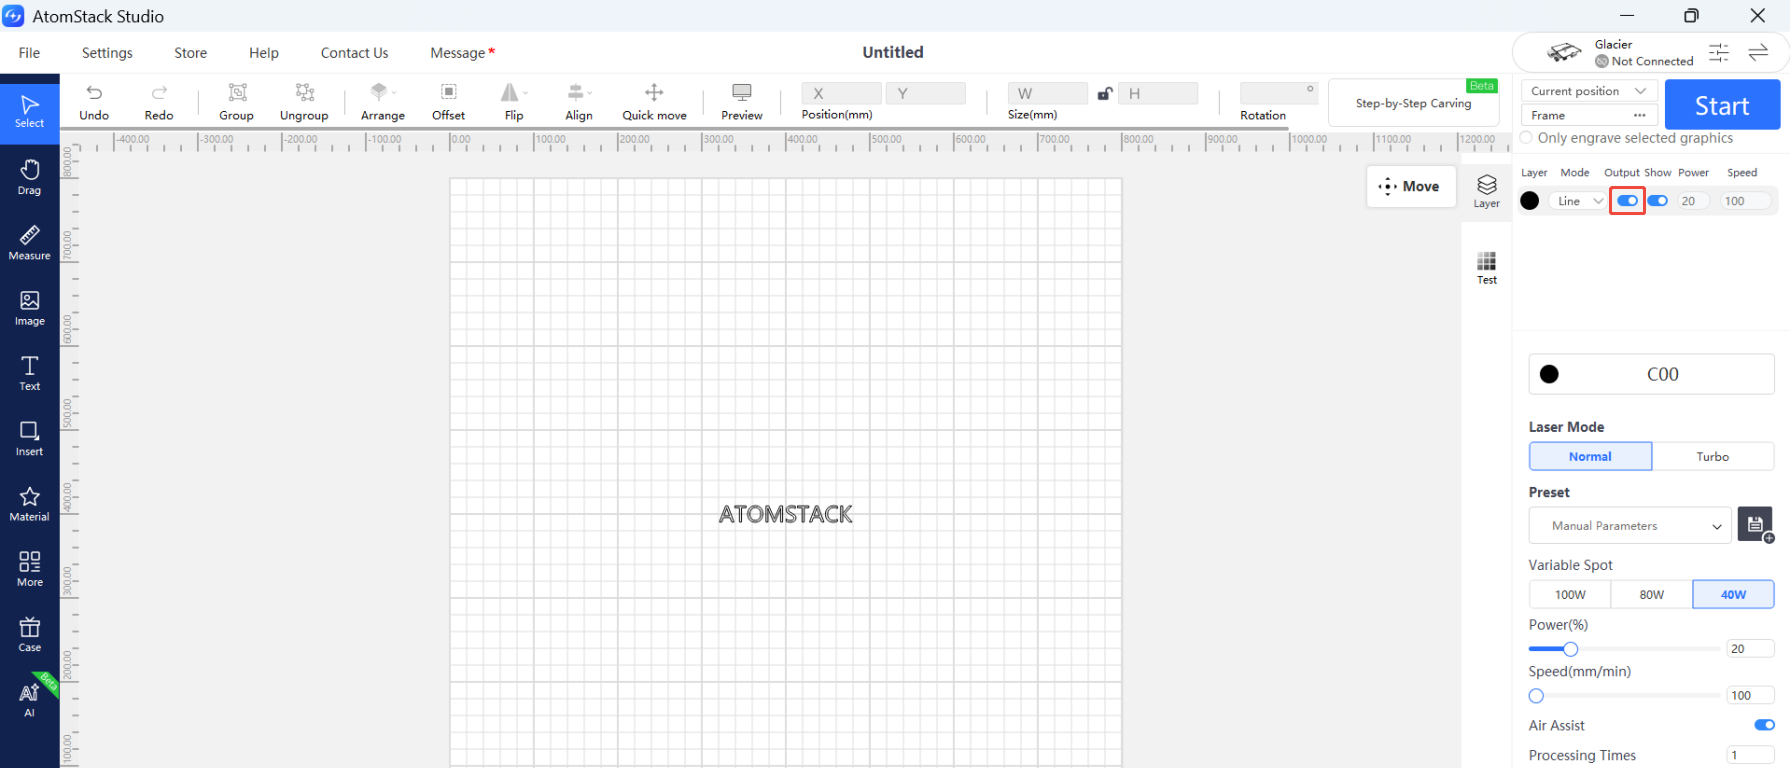
Проверьте параметры в программе: задайте их по таблице параметров и убедитесь, что рядом со слоем включён параметр Output.
-
Проверьте индикаторы лазера: во время гравировки или резки следите за двумя индикаторами на верхней части лазерного модуля.
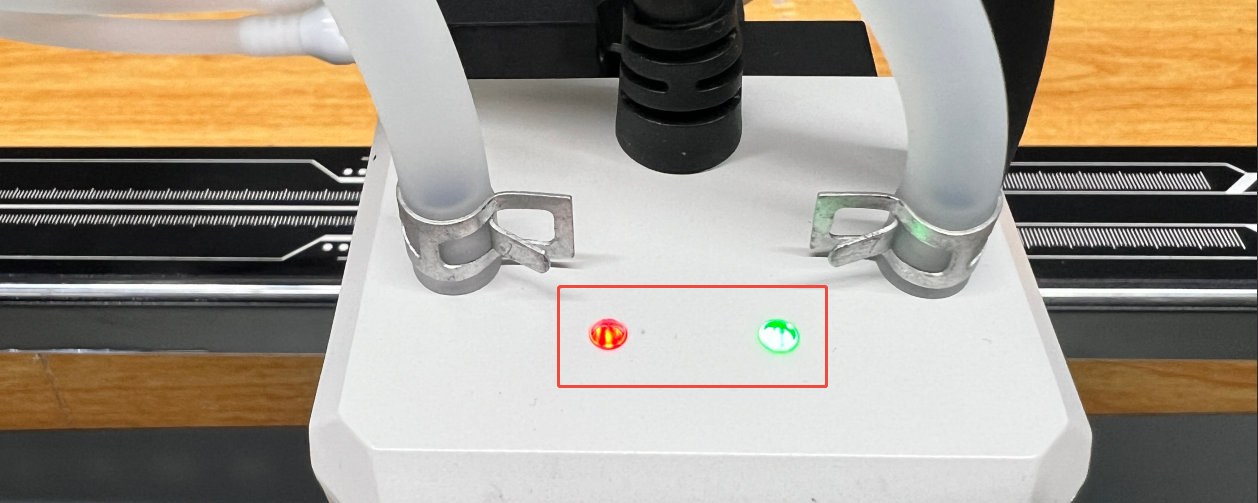
- Горят оба — вышел из строя лазерный диод внутри модуля.
- Не горит ни один — неисправна материнская плата или соединительный шлейф.
- Горит только красный — вскройте корпус лазерного модуля и отсоедините три кабеля диодов на плате драйвера. Подсоедините обратно два шланга водяного охлаждения, запустите программу гравировки и посмотрите, загорится ли зелёный индикатор. Если загорится — неисправен диод; если нет — неисправна плата драйвера или соединительный шлейф материнской платы.
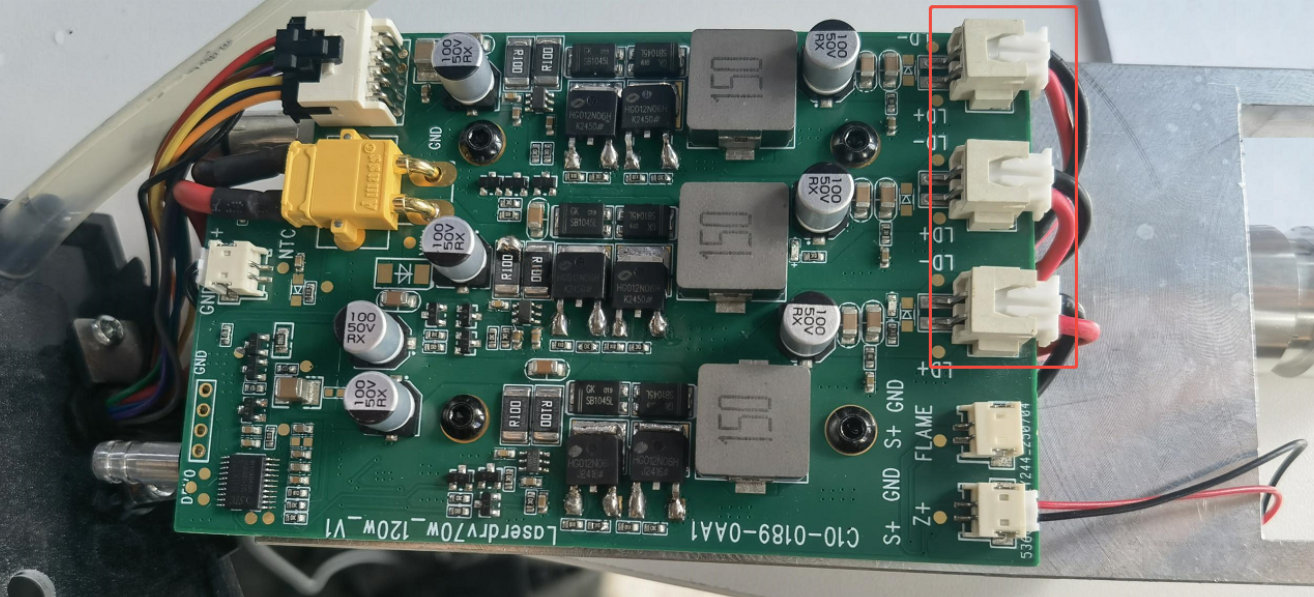
Отправьте в службу поддержки видео диагностики, серийный номер станка (Serial Number) и гравированный код лазерного модуля. Порядок замены показан в видео о замене соединительного шлейфа материнской платы и видео о замене лазерного модуля. По плате драйвера порядок действий уточните в службе поддержки.
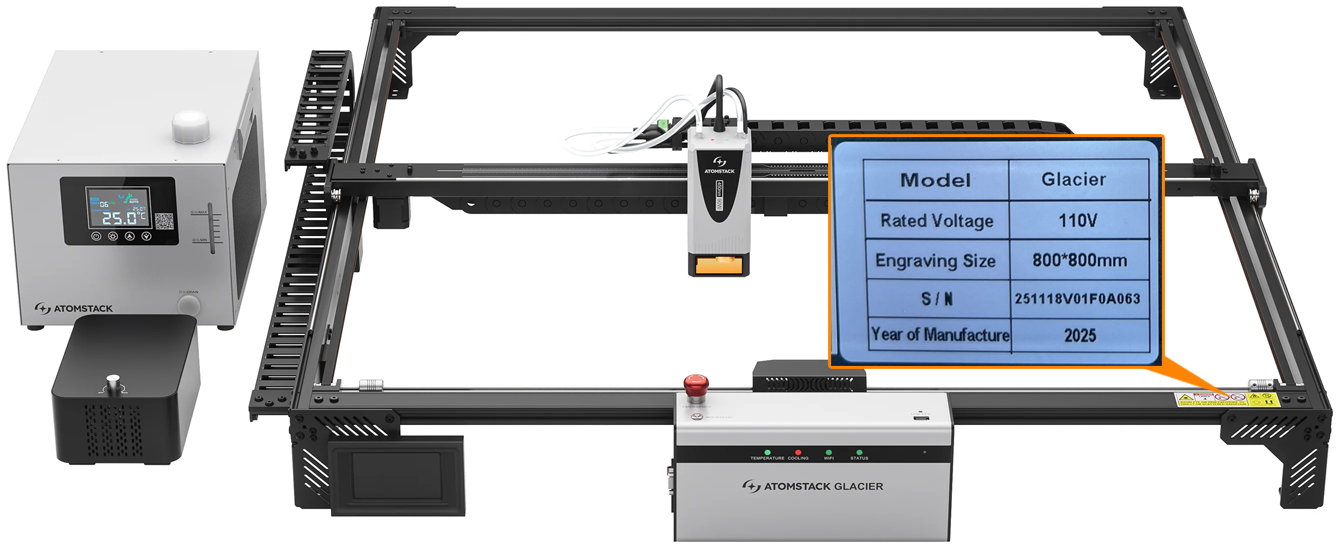
Проблема не решена? Обратитесь в службу поддержки и приложите сведения из раздела Что отправить в поддержку.
Связанные проблемы: Резка стала хуже · Линза: грязь и дефекты
¶ Сигналы о пламени
Что вы наблюдаете: Сигналы тревоги о пламени срабатывают постоянно.
Проверяйте в таком порядке:
-
Проверьте материал: горючие материалы вроде МДФ и бальзы вызывают ложные срабатывания. Функцию обнаружения пламени можно отключить с сенсорного экрана, из мобильного приложения или из AtomStack Studio. При резке толстого материала лучше поднять скорость и сделать несколько проходов.
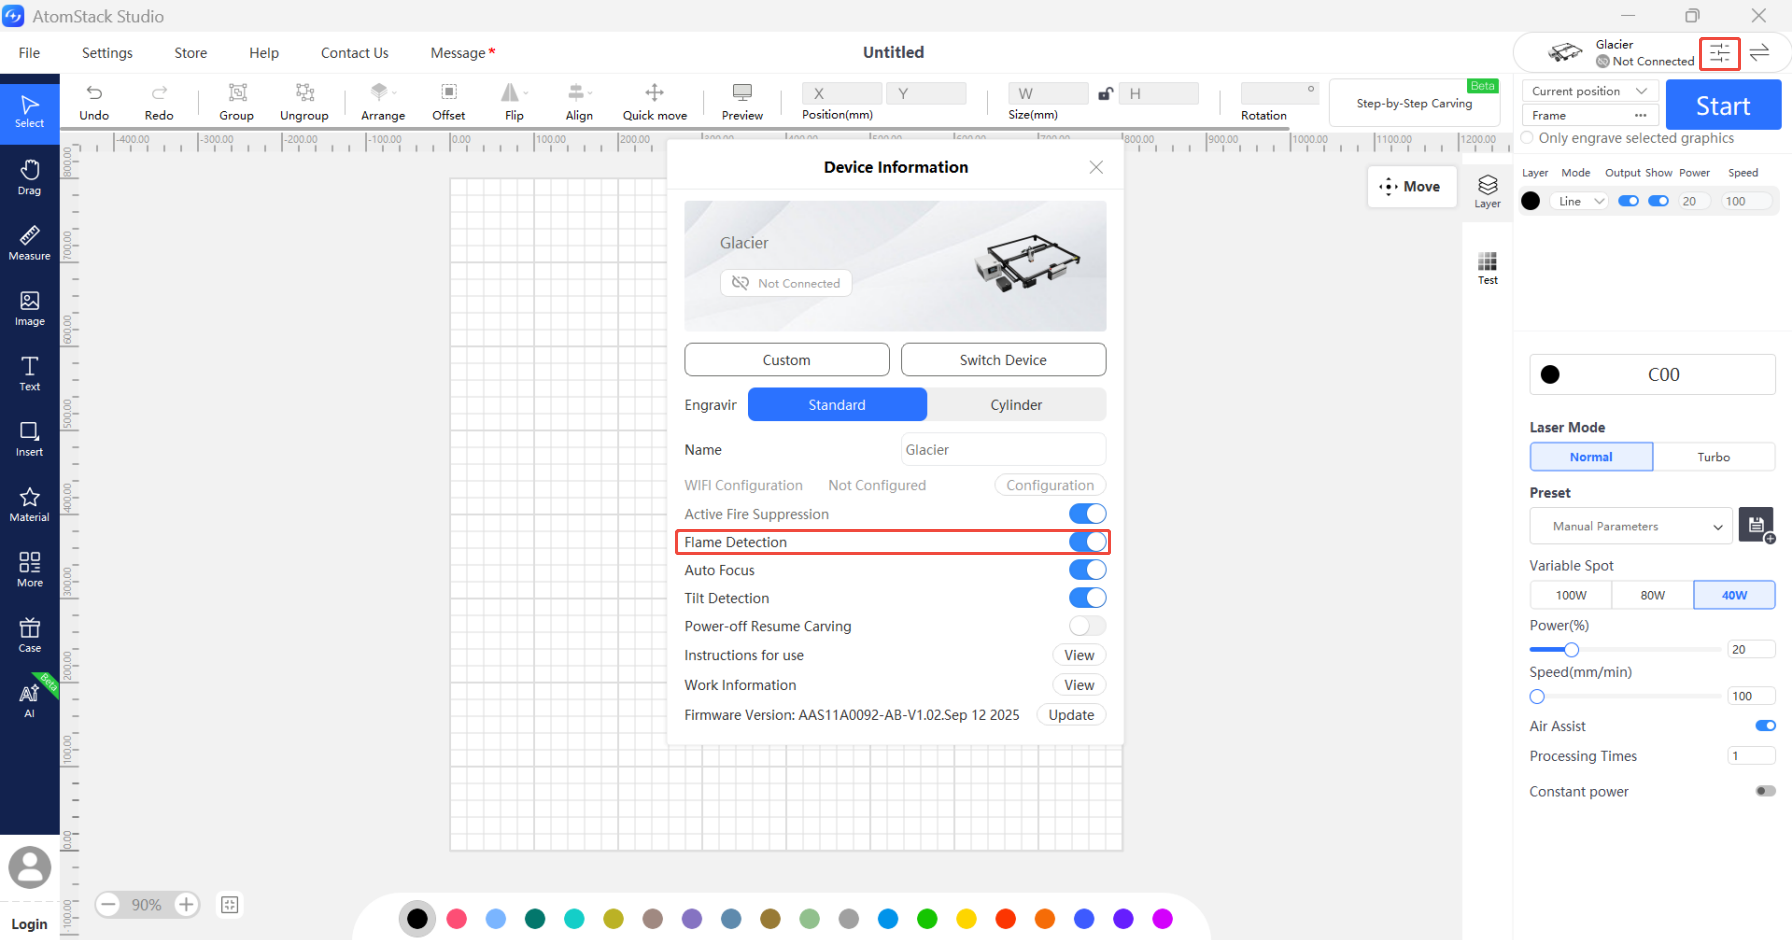
Внимание: при отключённой функции обнаружения пламени кто-то должен внимательно следить за станком всё время его работы.
-
Проверьте рисунок: очень плотные линии в рисунке тоже вызывают ложные срабатывания. Увеличьте скорость, добавьте проходы или отключите обнаружение пламени — и снова только под постоянным присмотром.
-
Проверьте плату обнаружения пламени: выполните задание на пониженной мощности. Если и при малой мощности сигнал срабатывает часто, плата, скорее всего, неисправна; см. видео о замене платы обнаружения пламени.
Проблема не решена? Обратитесь в службу поддержки и приложите сведения из раздела Что отправить в поддержку.
Связанные проблемы: Остановка гравировки · Сбой подачи воздуха · Коды тревоги
¶ Сбой подачи воздуха
Что вы наблюдаете: Воздушная поддержка работает неисправно.
Проверяйте в таком порядке:
-
Убедитесь, что станок работает: обдув, подключённый к порту AIR ASSIST, включается только во время гравировки или резки.
-
Проверьте поворотный регулятор: убедитесь, что он включён. Поворот по часовой стрелке включает обдув и задаёт силу потока.
-
Проверьте питание: подайте на обдув напряжение 24 В постоянного тока напрямую и посмотрите, запустится ли он. Если от материнской платы во время задания он не запускается, а от внешних 24 В запускается, неисправна материнская плата либо кабель питания насоса — проверьте кабель мультиметром на обрыв и отправьте результат в службу поддержки.
-
Проверьте, что происходит после запуска: начните задание или подайте на обдув питание отдельно, затем поверните регулятор и рукой почувствуйте, вибрирует ли насос.
- Никакой реакции — скорее всего неисправен поворотный регулятор. Отправьте в службу поддержки видео и серийный номер станка; см. видео о замене регулятора обдува.
- Вибрация есть, но воздуха нет или поток очень слабый — скорее всего неисправен насос. Отправьте в службу поддержки видео и серийный номер; см. видео о замене насоса обдува.
Проверка результата: Запустите гравировку или резку: воздушная поддержка включается, а поворот регулятора по часовой стрелке позволяет настроить воздушный поток.
Проблема не решена? Обратитесь в службу поддержки и приложите сведения из раздела Что отправить в поддержку.
Связанные проблемы: Сигналы о пламени · Резка стала хуже
¶ Треснул экран чиллера
Что вы наблюдаете: Экран чиллера треснул.
Проверяйте в таком порядке:
Дисплей меняется в сборе. Отправьте в службу поддержки фотографии упаковки, фотографии повреждения и серийный номер станка. См. видео о замене дисплея чиллера.
Проблема не решена? Обратитесь в службу поддержки и приложите сведения из раздела Что отправить в поддержку.
Связанные проблемы: Коды тревоги