Atelier: corte débil y grabado de mala calidad
← Todos los problemas del Atelier
La lente está sucia o dañada, el corte pierde potencia, baja la calidad del grabado, el resultado se deforma o las líneas vectoriales quedan abiertas.
Desconecte el adaptador antes de desconectar el cableado del interruptor de encendido. Apague la máquina antes de volver a conectar el cable TYPE-C o de abrir la cubierta superior para volver a insertar una memoria USB o una tarjeta TF. Evite los limpiadores de lentes que contengan amoníaco o acetona y frotar de un lado a otro, ya que podría rayar la lente; evite que entre polvo en el conjunto del escáner galvanométrico.
¶ Lente sucia o dañada
Lo que observa: La lente de enfoque está sucia o dañada.
Revise en este orden:
Cuando se produce una caída importante de potencia o un cambio notable en el punto láser, hay que revisar la lente del láser.
-
Suciedad o contaminación: limpie primero la lente con etanol anhidro puro al 99 % o con un limpiador óptico profesional (evite los disolventes que contengan amoníaco o acetona). Al limpiarla, utilice un paño sin pelusas y pase en una sola dirección (por ejemplo, en espiral desde el centro hacia fuera), evitando frotar de un lado a otro para no rayarla. Después de limpiarla, inspeccione la lente con una luz lateral intensa para asegurarse de que no quedan marcas de agua ni fibras. Consulte la guía de limpieza de la lente del láser del Atelier.
-
Daños: si la lente está dañada, debe sustituirse el módulo láser completo, ya que es una estructura sellada. La probabilidad de que la lente de enfoque resulte dañada es muy baja. Salvo que se aprecie un cambio importante en el punto láser, no se recomienda desmontar el láser para inspeccionarla. Consulte la guía de sustitución del láser del Atelier.
Confirme la solución: Después de limpiarla, inspeccione la lente con una luz lateral intensa para comprobar que no queden manchas de agua ni fibras.
¿El problema persiste? Contacte al soporte con los detalles indicados en Qué enviar al soporte.
Problemas relacionados: Corte con poca potencia · Grabado de mala calidad
¶ Corte con poca potencia
Lo que observa: La capacidad de corte del láser ha disminuido notablemente.
Revise en este orden:
-
Pérdida normal de potencia: con el uso, el láser sufre una pérdida de potencia dentro de lo normal. Puede compensarse aumentando la potencia o reduciendo la velocidad de corte.
-
Compruebe la distancia focal fija del láser: vuelva a enfocar con la rueda de enfoque situada en la parte superior de la máquina, de modo que los dos puntos rojos se superpongan sobre la superficie del material. La altura focal fija es de 151 mm (distancia entre la plataforma del galvo y la superficie del material).
-
Compruebe los ajustes de parámetros: confirme que los parámetros están configurados correctamente según la tabla recomendada. Tenga en cuenta que la unidad de velocidad debe ser mm/min. Cómo consultar la tabla de parámetros del Atelier:
- ① escanee el código QR de la máquina;
- ② visite el sitio web oficial: https://atomstack.com/pages/product-support;
- ③ solicítela al servicio de atención al cliente.
-
Confirme el ajuste del valor S máximo en el software: si utiliza LightBurn, compruebe si se ha modificado el valor S máximo. Asegúrese de que permanece en 1000, ya que no debe cambiarse (véase la Figura 22).

Figura 22 -
Compruebe el cristal de sellado: compruebe si el cristal de sellado de la zona del galvo está limpio, como se muestra en la Figura 23. Si presenta manchas, límpielo con alcohol y un paño sin pelusas. Consulte el apartado “Limpieza de la carcasa” para conocer el método correcto. Si el cristal tiene manchas que no pueden eliminarse o está dañado, hay que sustituirlo. Consulte la guía de sustitución del cristal de sellado del Atelier.
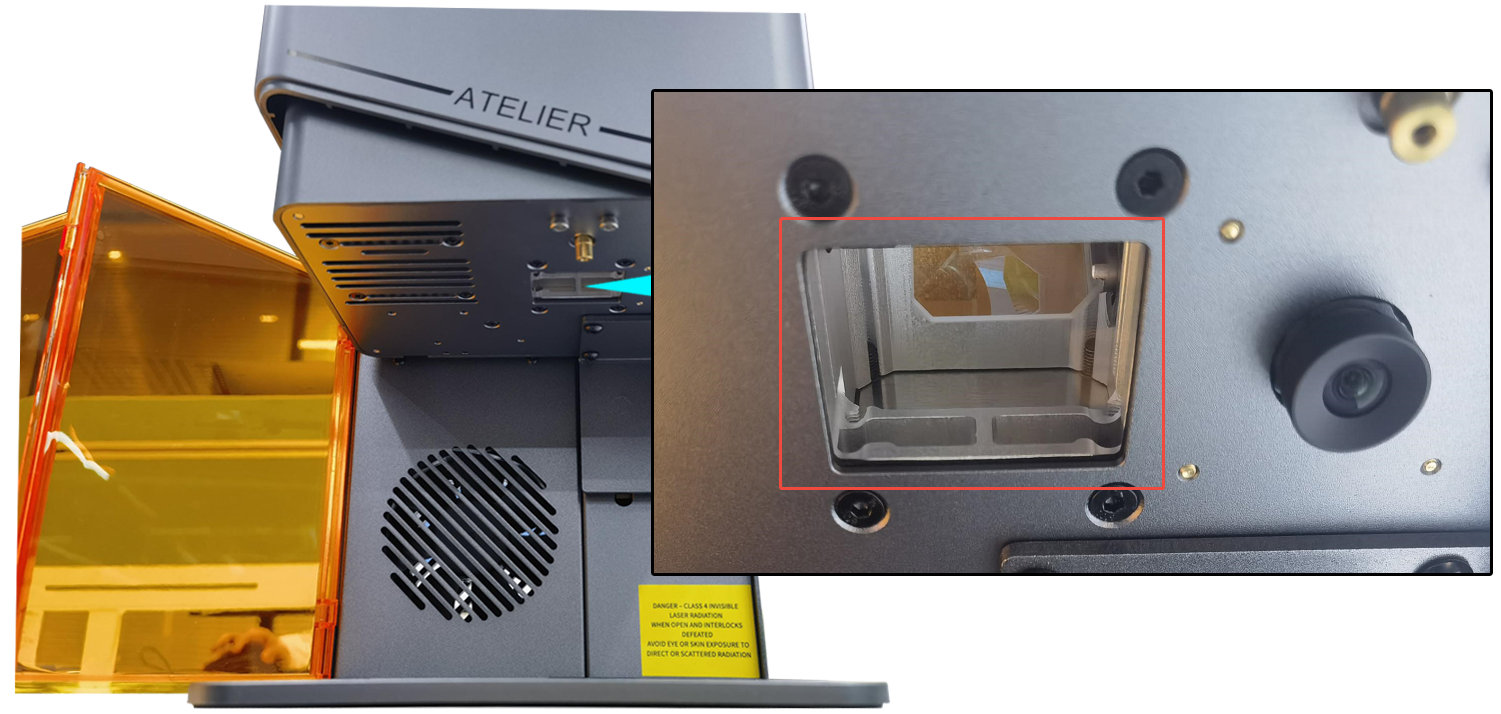
Figura 23 -
Compruebe la salida del adaptador: con un multímetro en modo CC, mida si la salida del adaptador es de 24 V. Si la salida es anómala, envíe al servicio de atención al cliente un video de la prueba y el número de serie del equipo.
-
Compruebe el estado del módulo láser: con el 100 % de potencia y una velocidad de 200 mm/min, haga una pasada de corte sobre triplay de 3 mm para determinar si hay pérdida de potencia. Si no lo atraviesa y no se aprecia marca en la cara posterior, hay que revisar el módulo láser. Abra la tapa superior del Atelier y retire el módulo láser siguiendo el video de limpieza de la lente del láser del Atelier. Tenga cuidado de que no entre polvo en el conjunto del galvo.

Haga clic para reproducir el video en YouTube
- Compruebe la lente del láser: compruebe si está limpia. Si está sucia, límpiela primero con etanol anhidro puro al 99 % o con un limpiador óptico profesional (evite los disolventes que contengan amoníaco o acetona). Al limpiarla, utilice un paño sin pelusas y pase en una sola dirección (por ejemplo, en espiral desde el centro hacia fuera), evitando frotar de un lado a otro para no rayarla. Después de limpiarla, inspeccione la lente con una luz lateral intensa para asegurarse de que no quedan marcas de agua ni fibras. Si la lente está dañada, hay que sustituir el módulo láser. Envíe al servicio de atención al cliente fotografías nítidas del daño y el número de serie del equipo.
- Compruebe el punto láser: si la lente está limpia, apunte el módulo láser hacia el techo y dispare para comprobar si el punto láser sale difuso o presenta otras anomalías. Si observa alguna, haga fotografías nítidas del punto láser y envíelas al servicio de atención al cliente. Consulte la guía de inspección del punto láser del Atelier.
-
Si no se aprecia ninguna anomalía en los puntos anteriores, se considera una falla del módulo láser: envíe al servicio de atención al cliente un video de la prueba de corte (que muestre con claridad los ajustes de parámetros, el proceso de corte, el resultado y el número de serie del equipo, como se muestra en la Figura 24).

Figura 24
¿El problema persiste? Contacte al soporte con los detalles indicados en Qué enviar al soporte.
Problemas relacionados: Lente sucia o dañada · Grabado de mala calidad · Puntos rojos separados
¶ Grabado de mala calidad
Lo que observa: La calidad del grabado es mala.
Revise en este orden:
-
Compruebe la distancia focal fija del láser: vuelva a enfocar con la rueda de enfoque situada en la parte superior de la máquina, de modo que los dos puntos rojos se superpongan sobre la superficie del material. La altura focal fija es de 151 mm (distancia entre la plataforma del galvo y la superficie del material).
-
Compruebe los ajustes de parámetros: confirme que los parámetros están configurados correctamente según la tabla recomendada. Tenga en cuenta que la unidad de velocidad debe ser mm/min. Cómo consultar la tabla de parámetros del Atelier:
- ① escanee el código QR de la máquina;
- ② visite el sitio web oficial: https://atomstack.com/pages/product-support;
- ③ solicítela al servicio de atención al cliente.
-
Confirme el ajuste del valor S máximo en el software: si utiliza LightBurn, compruebe si se ha modificado el valor S máximo. Asegúrese de que permanece en 1000, ya que no debe cambiarse (véase la Figura 25).

Figura 25 -
Pérdida normal de potencia: con el uso, el láser sufre una pérdida de potencia dentro de lo normal. Puede compensarse aumentando la potencia o reduciendo la velocidad de corte.
-
Compruebe el cristal de sellado: compruebe si el cristal de sellado de la zona del galvo está limpio, como se muestra en la Figura 26. Si presenta manchas, límpielo con alcohol y un paño sin pelusas. Consulte el apartado “Limpieza de la carcasa” para conocer el método correcto. Si el cristal tiene manchas que no pueden eliminarse o está dañado, hay que sustituirlo. Consulte la guía de sustitución del cristal de sellado del Atelier.
Figura 26 -
Compruebe el material: asegúrese de que el material es apto para grabarse con un láser de diodo azul. La superficie no debe tener ningún recubrimiento ni capa de pintura. Si la tiene, pruebe a grabarla una vez más.
-
Compruebe el estado del módulo láser: con el 100 % de potencia y una velocidad de 200 mm/min, haga una pasada de corte sobre triplay de 3 mm para determinar si hay pérdida de potencia. Si no lo atraviesa y no se aprecia marca en la cara posterior, hay que revisar el módulo láser. Abra la tapa superior del Atelier y retire el módulo láser siguiendo el video de limpieza de la lente del láser del Atelier. Tenga cuidado de que no entre polvo en el conjunto del galvo.
- Compruebe la lente del láser: compruebe si está limpia. Si está sucia, límpiela primero con etanol anhidro puro al 99 % o con un limpiador óptico profesional (evite los disolventes que contengan amoníaco o acetona). Al limpiarla, utilice un paño sin pelusas y pase en una sola dirección (por ejemplo, en espiral desde el centro hacia fuera), evitando frotar de un lado a otro para no rayarla. Después de limpiarla, inspeccione la lente con una luz lateral intensa para asegurarse de que no quedan marcas de agua ni fibras. Si la lente está dañada, hay que sustituir el módulo láser. Envíe al servicio de atención al cliente fotografías nítidas del daño y el número de serie del equipo.
- Compruebe el punto láser: si la lente está limpia, apunte el módulo láser hacia el techo y dispare para comprobar si el punto láser sale difuso o presenta otras anomalías. Si observa alguna, haga fotografías nítidas del punto láser y envíelas al servicio de atención al cliente. Consulte la guía de inspección del punto láser del Atelier.
-
Si no se aprecia ninguna anomalía en los puntos anteriores, se considera una falla del módulo láser: envíe al servicio de atención al cliente un video de la prueba de corte (que muestre con claridad los ajustes de parámetros, el proceso de corte, el resultado y el número de serie del equipo, como se muestra en la Figura 27). Consulte la guía de sustitución del láser del Atelier.
Figura 27
¿El problema persiste? Contacte al soporte con los detalles indicados en Qué enviar al soporte.
Problemas relacionados: Lente sucia o dañada · Corte con poca potencia · Líneas sin cerrar
¶ Grabado deformado
Lo que observa: El resultado del grabado sale deformado.
Revise en este orden:
-
Confirme el peso del material: los materiales ligeros pueden desplazarse por la fuerte succión del extractor del Atelier. Al grabar materiales ligeros, el material debe quedar sujeto: puede pegarlo a la placa base con la cinta masking suministrada o sujetarlo con los listones de posicionamiento incluidos.
-
Confirme que el galvo está calibrado: cree un archivo con un cuadrado en el software y grábelo para comprobar si el resultado es correcto. Si observa deformación, siga los pasos siguientes para calibrar en AtomStack Studio o en LightBurn.
- Calibración en AtomStack Studio: abra el software y haga clic en “Configuración” → “Calibración” para acceder a la interfaz de calibración (véase la Figura 28). Coloque el material dentro de la máquina y enfóquelo correctamente. Presione “Iniciar” para grabar un cuadrado de 100 mm × 100 mm. Mida las longitudes reales de los lados en los ejes X e Y e introduzca esos valores en la sección “cálculo del coeficiente de tamaño” de la interfaz “Calibración del galvo”. Por ejemplo, si el cuadrado real mide 112 mm × 117 mm, al introducir esos valores se obtiene una proporción de 0.893 para el eje X (véase la Figura 29). Repita el mismo procedimiento con el eje Y. Consulte el video de calibración del galvo del Atelier.

Haga clic para reproducir el video en YouTube

Figura 28

Figura 29
-
El eje Y del contorno sale curvado: en ese caso hay que ajustar el parámetro “Curvatura”. El valor predeterminado de curvatura del eje Y es 1.060 (véase la Figura 28).
-
Calibración en LightBurn: consulte el video de calibración del galvo del Atelier. Nota: al utilizar LightBurn, vaya a “Configuración del dispositivo” y fije el “Origen” en la esquina superior izquierda (véase la Figura 30).

Figura 30
¿El problema persiste? Contacte al soporte con los detalles indicados en Qué enviar al soporte.
Problemas relacionados: Material ligero: fallas · Líneas sin cerrar · Cámara desalineada
¶ Material ligero: fallas
Lo que observa: Al procesar materiales ligeros, el resultado puede presentar líneas ausentes o deformadas.
Revise en este orden:
La causa es que el fuerte caudal de aire del extractor puede desplazar los materiales ligeros.
-
Sujete el material a la placa base con la cinta masking suministrada.
-
Sujete el material con los listones de posicionamiento incluidos. Los listones tienen sus limitaciones, por lo que el método de sujeción debe elegirse según el tamaño del material.
¿El problema persiste? Contacte al soporte con los detalles indicados en Qué enviar al soporte.
Problemas relacionados: Grabado deformado · Líneas sin cerrar · Humo en la carcasa
¶ Líneas sin cerrar
Lo que observa: Las líneas vectoriales no se cierran durante el grabado.
Revise en este orden:
-
Compruebe el archivo de grabado: cree en el software un archivo con líneas cuadradas o circulares y haga un grabado de prueba. Si las líneas cierran correctamente, el problema procede del archivo de grabado original.
-
Compruebe el enfoque: vuelva a enfocar con la rueda de enfoque situada en la parte superior lateral del láser, de modo que los dos puntos rojos se superpongan sobre la superficie del material. La altura focal fija es de 151 mm (distancia entre la plataforma del galvo y la superficie del material).
-
Compruebe los ajustes de parámetros: confirme que están configurados correctamente según la tabla recomendada. Tenga en cuenta que la unidad de velocidad debe ser mm/min. Cómo consultar la tabla de parámetros:
- ① escanee el código QR de la máquina;
- ② visite el sitio web oficial: https://atomstack.com/pages/product-support;
- ③ solicítela al servicio de atención al cliente.
Si los parámetros son correctos, pruebe a reducir la velocidad o aumentar la potencia.
-
Active la “Potencia constante”: en AtomStack Studio, véase la Figura 37; en LightBurn, la Figura 38.

Figura 37
Figura 38 -
Aumente el valor de potencia mínima
$31: desde AtomStack Studio o LightBurn, envíe el comando$31=*(“*” representa un valor concreto; puede ir aumentándolo hasta que las líneas cierren por completo). Por ejemplo, si las líneas no cierran con$31 = 0, envíe$31 = 10. Si siguen sin cerrar, siga aumentando el valor y envíe$31 = 20, y así sucesivamente hasta que cierren del todo. Para los pasos concretos, consulte el video del tutorial del Atelier sobre el ajuste del valor de potencia mínima.
Confirme la solución: Vuelva a grabar y confirme que las líneas se cierren por completo.
¿El problema persiste? Contacte al soporte con los detalles indicados en Qué enviar al soporte.
Problemas relacionados: Grabado de mala calidad · Grabado deformado · Puntos rojos separados