Atelier 절단 약화·조각 불량 해결
렌즈가 오염되거나 손상되고, 절단 성능이나 조각 품질이 저하되거나 결과가 왜곡되며, 벡터 라인이 닫히지 않습니다.
전원 스위치 배선을 분리하기 전에 전원 어댑터의 플러그를 뽑으십시오. Type-C 케이블을 다시 연결하거나 상단 덮개를 열어 USB 메모리 또는 TF 카드를 다시 삽입하기 전에 레이저 조각기의 전원을 끄십시오. 암모니아 또는 아세톤이 함유된 렌즈 세정제와 렌즈에 흠집을 낼 수 있는 왕복 문지르기를 피하고, 갈보 스캐너 어셈블리에 먼지가 들어가지 않도록 하십시오.
¶ 렌즈 오염·손상
나타나는 증상: 집광 렌즈가 오염되었거나 손상되었습니다.
다음 순서로 점검하십시오:
출력이 크게 감소하거나 레이저 스폿이 크게 변하면 레이저 렌즈를 확인해야 합니다.
-
먼지/오염: 먼저 순도 99%의 무수 에탄올 또는 전문 광학 렌즈 세정제로 렌즈를 청소하십시오 (암모니아나 아세톤이 함유된 용제는 피하십시오). 무먼지 천으로 한 방향으로 닦으십시오 (예: 중앙에서 바깥쪽으로 나선형으로 닦기). 렌즈에 흠집이 생길 수 있으므로 앞뒤로 문지르지 마십시오. 청소 후 측면에서 강한 빛을 비추어 물 얼룩이나 섬유가 남아 있지 않은지 확인하십시오. Atelier 레이저 렌즈 청소 가이드를 참고하십시오.
-
손상: 렌즈가 손상되면 밀봉 구조이므로 레이저 모듈 전체를 교체해야 합니다. 집광 렌즈가 손상될 가능성은 매우 낮습니다. 레이저 스폿이 크게 변하지 않았다면 집광 렌즈를 확인하기 위해 레이저를 분해하는 것은 권장하지 않습니다. Atelier 레이저 교체 가이드를 참고하십시오.
해결 여부 확인: 청소 후 옆에서 강한 빛을 비추어 렌즈를 점검하고 물자국이나 섬유가 남아 있지 않은지 확인하십시오.
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
¶ 절단 성능 저하
나타나는 증상: 레이저 절단 성능이 크게 저하되었습니다.
다음 순서로 점검하십시오:
-
정상적인 출력 감소: 레이저를 오래 사용하면 정상적인 출력 감소가 발생합니다. 출력을 높이거나 절단 속도를 낮추어 보완할 수 있습니다.
-
레이저의 고정 초점 조절 거리를 확인하십시오: 기계 상단의 초점 조절 노브로 재료 표면에서 빨간색 점 두 개가 겹치도록 레이저 초점을 다시 맞추십시오. 고정 초점 높이는 151 mm입니다 (갈보 플랫폼에서 재료 표면까지의 거리).
-
매개변수 설정을 확인하십시오: 권장 매개변수 표에 따라 매개변수가 올바르게 설정되어 있는지 확인하십시오. 속도 단위는 mm/min이어야 합니다. Atelier 매개변수 표 확인 방법:
- ① 기계의 QR 코드를 스캔하여 확인하십시오;
- ② 공식 웹사이트를 방문하십시오: https://atomstack.com/pages/product-support;
- ③ 고객 서비스에 요청하십시오.
-
소프트웨어의 S-value max (최대 S값) 설정을 확인하십시오: LightBurn을 사용하는 경우 S-value max가 변경되었는지 확인하십시오. 이 값은 변경하면 안 되므로 1000으로 유지하십시오 (그림 22 참조).

그림 22 -
밀봉 유리를 확인하십시오: 그림 23과 같이 갈보 스캐너 부분의 밀봉 유리가 깨끗한지 확인하십시오. 얼룩이 있으면 알코올과 무먼지 천으로 청소하십시오. 올바른 청소 방법은 “보호 인클로저 청소” 항목을 참고하십시오. 지워지지 않는 얼룩이 있거나 유리가 손상되었으면 교체해야 합니다. Atelier 밀봉 유리 교체 가이드를 참고하십시오.
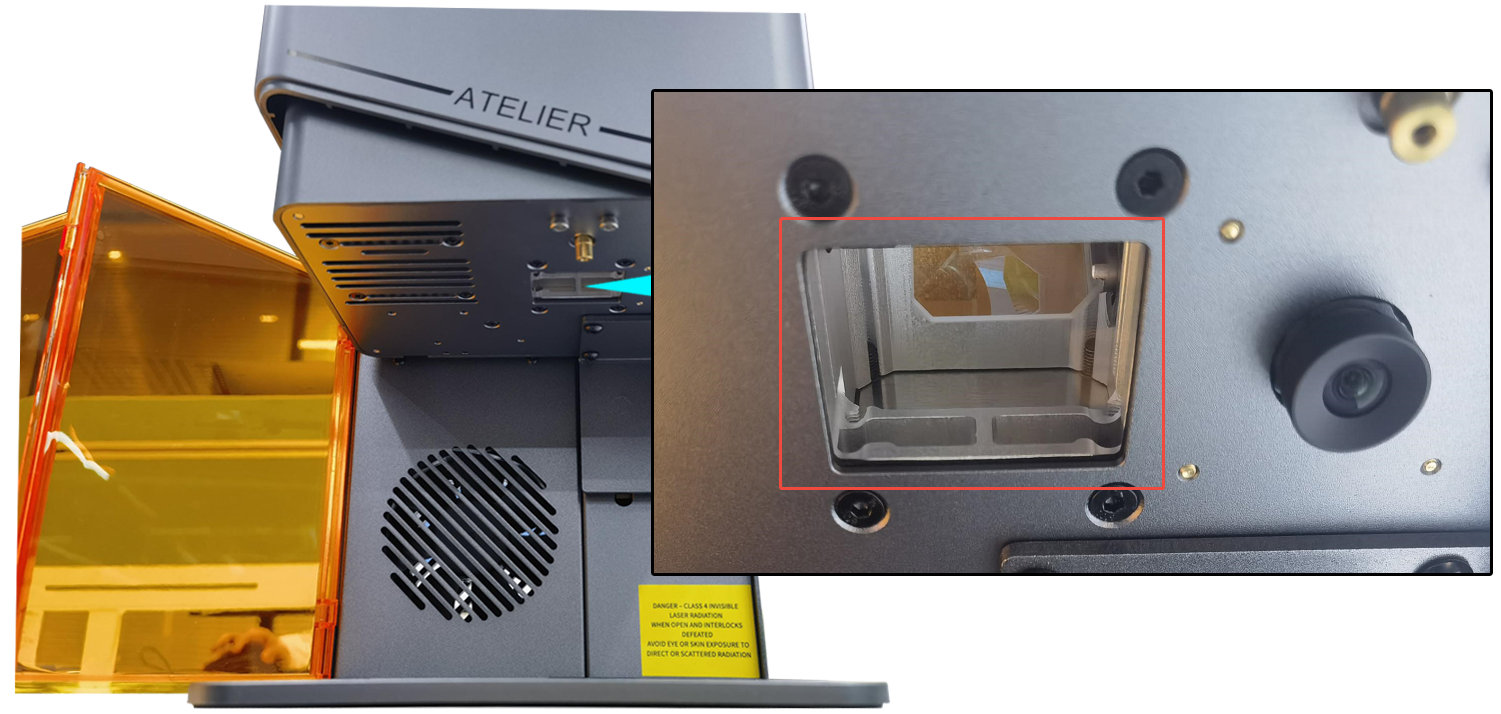
그림 23 -
전원 어댑터의 출력을 테스트하십시오: 멀티미터를 DC 모드로 설정하여 전원 어댑터의 출력이 24V인지 측정하십시오. 출력이 비정상적이면 테스트 동영상과 기계의 일련번호를 고객 서비스에 보내 추가 조치를 받으십시오.
-
레이저 모듈 상태를 테스트하십시오: 출력 100%, 속도 200 mm/min으로 3 mm 합판을 한 번 절단하여 출력이 감소했는지 판단하십시오. 완전히 절단되지 않고 합판 뒷면에 눈에 띄는 흔적이 없으면 레이저 모듈을 확인해야 합니다. Atelier: 레이저 렌즈 청소 동영상에 따라 Atelier의 상단 덮개를 열고 레이저 모듈을 분리하십시오. 갈보 스캐너 어셈블리에 먼지가 들어가지 않도록 주의하십시오.

YouTube에서 동영상을 재생하려면 클릭하십시오
- 레이저 렌즈를 확인하십시오: 레이저 렌즈가 깨끗한지 확인하십시오. 오염되어 있으면 먼저 순도 99%의 무수 에탄올 또는 전문 광학 렌즈 세정제로 청소하십시오 (암모니아나 아세톤이 함유된 용제는 피하십시오). 무먼지 천으로 한 방향으로 닦으십시오 (예: 중앙에서 바깥쪽으로 나선형으로 닦기). 흠집을 방지하기 위해 앞뒤로 문지르지 마십시오. 청소 후 측면에서 강한 빛을 비추어 물 얼룩이나 섬유가 남아 있지 않은지 확인하십시오. 렌즈가 손상되었으면 레이저 모듈을 교체해야 합니다. 손상 부위의 선명한 사진과 기계의 일련번호를 고객 서비스에 제공하십시오.
- 레이저 스폿을 테스트하십시오: 렌즈가 깨끗하면 레이저 모듈을 천장으로 향하게 하고 발사하여 레이저 스폿이 퍼지거나 다른 이상이 있는지 확인하십시오. 이상이 보이면 레이저 스폿의 선명한 사진을 찍어 고객 서비스에 보내십시오. Atelier 레이저 스폿 검사 가이드를 참고하십시오.
-
위의 항목에 이상이 없으면 레이저 모듈 결함으로 판단합니다: 절단 테스트 동영상 (매개변수 설정, 절단 과정, 절단 결과, 그림 24와 같은 기계의 일련번호가 명확히 보여야 함)을 고객 서비스에 보내 추가 조치를 받으십시오.

그림 24
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 렌즈 오염·손상 · 조각 품질 불량 · 적색광 점 겹침 불가
¶ 조각 품질 불량
나타나는 증상: 조각 품질이 좋지 않습니다.
다음 순서로 점검하십시오:
-
레이저의 고정 초점 조절 거리를 확인하십시오: 기계 상단의 초점 조절 노브로 재료 표면에서 빨간색 점 두 개가 겹치도록 레이저 초점을 다시 맞추십시오. 고정 초점 높이는 151 mm입니다 (갈보 플랫폼에서 재료 표면까지의 거리).
-
매개변수 설정을 확인하십시오: 권장 매개변수 표에 따라 매개변수가 올바르게 설정되어 있는지 확인하십시오. 속도 단위는 mm/min이어야 합니다. Atelier 매개변수 표 확인 방법:
- ① 기계의 QR 코드를 스캔하여 확인하십시오;
- ② 공식 웹사이트를 방문하십시오: https://atomstack.com/pages/product-support;
- ③ 고객 서비스에 요청하십시오.
-
소프트웨어의 S-value max (최대 S값) 설정을 확인하십시오: LightBurn을 사용하는 경우 S-value max가 변경되었는지 확인하십시오. 이 값은 변경하면 안 되므로 1000으로 유지하십시오 (그림 25 참조).

그림 25 -
정상적인 출력 감소: 레이저를 오래 사용하면 정상적인 출력 감소가 발생합니다. 출력을 높이거나 절단 속도를 낮추어 보완할 수 있습니다.
-
밀봉 유리를 확인하십시오: 그림 26과 같이 갈보 스캐너 부분의 밀봉 유리가 깨끗한지 확인하십시오. 얼룩이 있으면 알코올과 무먼지 천으로 청소하십시오. 올바른 청소 방법은 “보호 인클로저 청소” 항목을 참고하십시오. 지워지지 않는 얼룩이 있거나 유리가 손상되었으면 교체해야 합니다. Atelier 밀봉 유리 교체 가이드를 참고하십시오.
그림 26 -
재료를 확인하십시오: 재료가 청색 다이오드 레이저 조각에 적합한지 확인하십시오. 재료 표면에 코팅이나 도장층이 없어야 합니다. 도장층이 있으면 한 번 더 조각해 보십시오.
-
레이저 모듈 상태를 테스트하십시오: 출력 100%, 속도 200 mm/min으로 3 mm 합판을 한 번 절단하여 출력이 감소했는지 판단하십시오. 완전히 절단되지 않고 합판 뒷면에 눈에 띄는 흔적이 없으면 레이저 모듈을 확인해야 합니다. Atelier: 레이저 렌즈 청소 동영상에 따라 Atelier의 상단 덮개를 열고 레이저 모듈을 분리하십시오. 갈보 스캐너 어셈블리에 먼지가 들어가지 않도록 주의하십시오.
- 레이저 렌즈를 확인하십시오: 레이저 렌즈가 깨끗한지 확인하십시오. 오염되어 있으면 먼저 순도 99%의 무수 에탄올 또는 전문 광학 렌즈 세정제로 청소하십시오 (암모니아나 아세톤이 함유된 용제는 피하십시오). 무먼지 천으로 한 방향으로 닦으십시오 (예: 중앙에서 바깥쪽으로 나선형으로 닦기). 흠집을 방지하기 위해 앞뒤로 문지르지 마십시오. 청소 후 측면에서 강한 빛을 비추어 물 얼룩이나 섬유가 남아 있지 않은지 확인하십시오. 렌즈가 손상되었으면 레이저 모듈을 교체해야 합니다. 손상 부위의 선명한 사진과 기계의 일련번호를 고객 서비스에 제공하십시오.
- 레이저 스폿을 테스트하십시오: 렌즈가 깨끗하면 레이저 모듈을 천장으로 향하게 하고 발사하여 레이저 스폿이 퍼지거나 다른 이상이 있는지 확인하십시오. 이상이 보이면 레이저 스폿의 선명한 사진을 찍어 고객 서비스에 보내십시오. Atelier 레이저 스폿 검사 가이드를 참고하십시오.
-
위의 항목에 이상이 없으면 레이저 모듈 결함으로 판단합니다: 절단 테스트 동영상 (매개변수 설정, 절단 과정, 절단 결과, 그림 27와 같은 기계의 일련번호가 명확히 보여야 함)을 고객 서비스에 보내 추가 조치를 받으십시오. Atelier 레이저 교체 가이드를 참고하십시오.
그림 27
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 렌즈 오염·손상 · 절단 성능 저하 · 벡터 라인 미폐쇄
¶ 조각 결과 왜곡
나타나는 증상: 조각 결과가 왜곡됩니다.
다음 순서로 점검하십시오:
-
재료의 무게를 확인하십시오: 가벼운 재료는 Atelier 배기 팬의 강한 흡입력으로 움직일 수 있습니다. 가벼운 재료를 조각할 때는 재료를 고정해야 합니다. 제공된 마스킹 테이프로 바닥판에 붙이거나 제공된 위치 고정 스트립으로 눌러 고정하십시오.
-
갈보가 보정되어 있는지 확인하십시오: 소프트웨어에서 정사각형 파일을 만들고 조각하여 결과가 올바른지 확인하십시오. 왜곡이 보이면 아래 단계에 따라 AtomStack Studio 또는 LightBurn에서 보정하십시오.
- AtomStack Studio에서 보정: 소프트웨어를 열고 Settings (설정) → Calibration (보정)을 클릭하여 보정 화면으로 이동하십시오 (그림 28 참조). 조각 재료를 기계 안에 넣고 초점을 올바르게 맞추십시오. Start (시작)를 클릭하여 100 mm × 100 mm 정사각형을 조각하십시오. X축과 Y축의 실제 변 길이를 측정한 다음 Galvo Calibration (갈보 보정) 화면의 size coefficient calculation (크기 계수 계산) 항목에 값을 입력하십시오. 예를 들어 실제 정사각형이 112 mm × 117 mm이면 이 값을 입력하여 X축 비율 0.893을 얻으십시오 (그림 29 참조). Y축에도 같은 과정을 반복하십시오. Atelier: 갈보 보정 동영상을 참고하십시오.

YouTube에서 동영상을 재생하려면 클릭하십시오

그림 28

그림 29
-
프레임의 Y축이 휘어 있음: 이 경우 Curve (곡률) 매개변수를 조정해야 합니다. Y축 곡률의 기본값은 1.060입니다 (그림 28 참조).
-
LightBurn에서 보정: Atelier: 갈보 보정 동영상을 참고하십시오. 참고: LightBurn을 사용하는 경우 Device Settings (장치 설정)에서 Origin (원점)을 왼쪽 상단 모서리로 설정하십시오 (그림 30 참조).

그림 30
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 가벼운 재료 왜곡 · 벡터 라인 미폐쇄 · 카메라 정렬 불량
¶ 가벼운 재료 왜곡
나타나는 증상: 가벼운 재료를 가공하면 결과에 라인이 누락되거나 왜곡될 수 있습니다.
다음 순서로 점검하십시오:
배기 팬의 강한 풍량으로 가벼운 재료가 움직이는 것이 원인입니다.
-
제공된 마스킹 테이프로 재료를 바닥판에 고정하십시오.
-
제공된 위치 고정 스트립으로 재료를 고정하십시오. 위치 고정 스트립에는 한계가 있으므로 재료 크기에 따라 고정 방법을 결정하십시오.
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 조각 결과 왜곡 · 벡터 라인 미폐쇄 · 인클로저 연기 가득
¶ 벡터 라인 미폐쇄
나타나는 증상: 조각할 때 벡터 라인이 닫히지 않습니다.
다음 순서로 점검하십시오:
-
조각 파일을 확인하십시오: 소프트웨어에서 정사각형 또는 원형 라인 파일을 만들고 테스트 조각을 수행하십시오. 라인이 올바르게 닫히면 원래 조각 파일이 문제의 원인입니다.
-
초점을 확인하십시오: 레이저 측면 상단의 초점 조절 노브로 재료 표면에서 빨간색 점 두 개가 겹치도록 레이저 초점을 다시 맞추십시오. 고정 초점 높이는 151 mm입니다 (갈보 플랫폼에서 재료 표면까지의 거리).
-
매개변수 설정을 확인하십시오: 권장 매개변수 표에 따라 매개변수가 올바르게 설정되어 있는지 확인하십시오. 속도 단위는 mm/min이어야 합니다. 매개변수 표 확인 방법:
- ① 기계의 QR 코드를 스캔하여 확인하십시오;
- ② 공식 웹사이트를 방문하십시오: https://atomstack.com/pages/product-support;
- ③ 고객 서비스에 요청하십시오.
매개변수 설정이 올바르면 속도를 낮추거나 출력을 높여 보십시오.
-
Constant Power (고정 출력)를 활성화하십시오: AtomStack Studio에서는 그림 37을, LightBurn에서는 그림 38을 참고하십시오.

그림 37
그림 38 -
$31최소 출력 값을 높이십시오: AtomStack Studio 또는 LightBurn으로$31=*명령을 보내십시오 (“*”는 특정 값을 나타내며, 라인이 완전히 닫힐 때까지 이 값을 점차 높일 수 있습니다). 예를 들어$31 = 0일 때 라인이 닫히지 않으면$31 = 10을 보내십시오. 그래도 라인이 닫히지 않으면 값을 계속 높여$31 = 20을 보내고 라인이 완전히 닫힐 때까지 반복하십시오. 작동 단계는 Atelier: 최소 출력 값 가이드 동영상을 참고하십시오.
해결 여부 확인: 다시 조각하고 라인이 완전히 닫히는지 확인하십시오.
아직 해결되지 않았습니까? 지원팀에 보낼 자료에 나열된 자료를 첨부하여 지원팀에 문의하십시오.
관련 문제: 조각 품질 불량 · 조각 결과 왜곡 · 적색광 점 겹침 불가